Какие неисправности вальцовочного станка требуют профессионального ремонта?
Ремонт требуется, если станок перестал выдерживать заданный радиус гибки, лист смещается при прокатке, появляются волны, заломы или заметная разница между краями заготовки. Поводом для диагностики также служат посторонний шум, вибрация оборудования, рывки при вращении валков, перегрев электродвигателя, утечки масла, снижение усилия прижима и самопроизвольное изменение положения рабочих органов. Эксплуатация при таких признаках может привести к повреждению валов, редуктора, гидравлического привода и обрабатываемых заготовок.
Поиск причины неисправности начинают с опроса операторов и изучения условий возникновения сбоя: учитывают толщину и марку металла, рабочую скорость, частоту смен, недавние перегрузки и историю предыдущих ремонтов. Затем проводят внешний осмотр, проверяют состояние валков, направляющих, муфт, приводов, креплений и ограждений. Выполняют контроль люфтов осей, оценивают биение валов, состояние подшипников, качество смазки и равномерность перемещения механизмов. При необходимости проводят проверку гидравлической системы, электропривода, датчиков и цепей управления.
В Новосибирске сервисный инженер может выполнить диагностику на месте и определить, требуется ли регулировка, восстановление посадочных мест, замена подшипниковых узлов или ремонт привода. По результатам осмотра составляют техническое заключение с описанием выявленных дефектов, рекомендуемым объемом работ и перечнем деталей. Такой подход позволяет отличить износ комплектующих от ошибок настройки и не заменять исправные узлы без технических оснований. До завершения проверки станок не следует нагружать сверх штатного режима: это помогает не усугубить поломку и сохранить возможность точного восстановления.
Как проходит диагностика и ремонт механической и гидравлической частей вальцов?
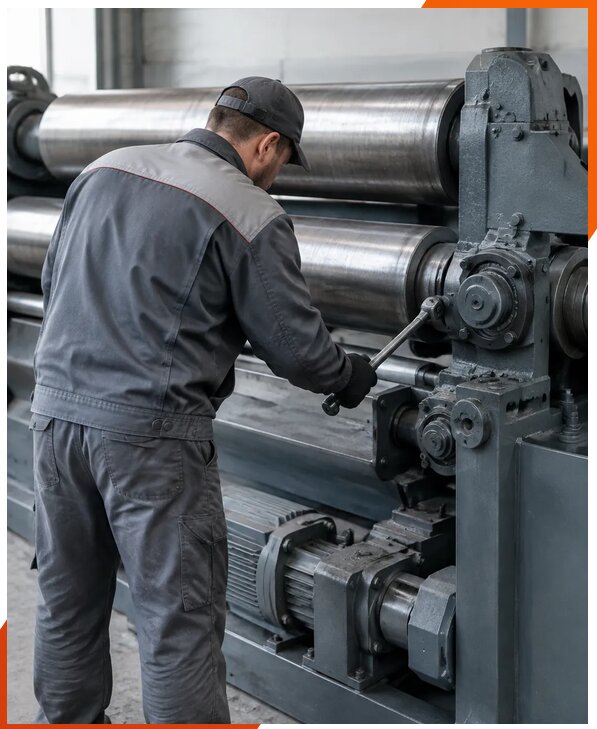
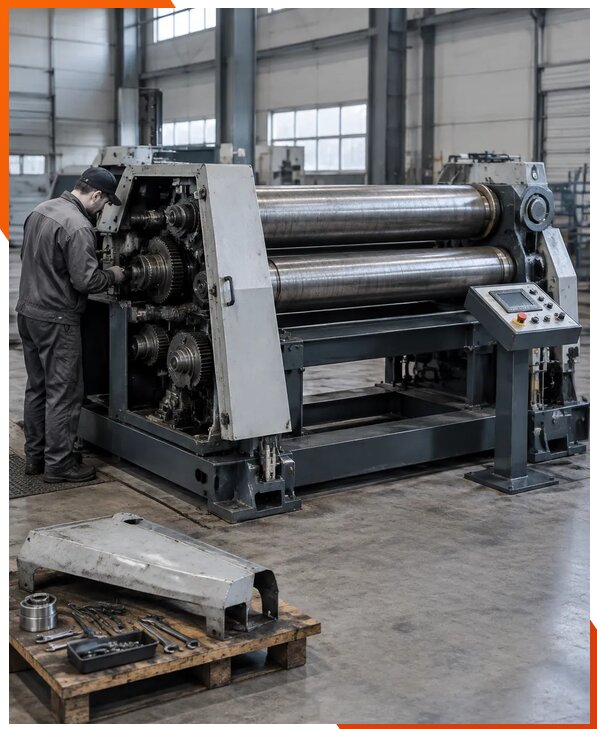
Сначала специалисты фиксируют проявление неисправности и проверяют, при каких режимах оно возникает. После безопасной остановки и подготовки оборудования осматривают станину, валки, приводные соединения, редуктор, опоры и защитные устройства. Измеряют биение рабочих валов, оценивают параллельность и соосность, проверяют крепеж и проводят контроль люфтов осей. Если обнаружены износ, повреждение посадочных мест или повышенный шум, определяют возможность восстановления деталей либо необходимость их замены. Замена подшипниковых узлов выполняется после проверки сопряженных поверхностей и причин преждевременного износа, чтобы новая деталь не вышла из строя из-за перекоса или недостаточной смазки.
Для гидравлических моделей проводится проверка гидравлической системы: контролируют уровень и состояние рабочей жидкости, герметичность соединений, давление, работу насосной станции, распределителей, цилиндров и фильтров. Дополнительно проверяют электродвигатель, редуктор, муфты, систему централизованной смазки, а при наличии соответствующих узлов также проверку пневматической системы. При обнаружении загрязнения или утечек выясняют их источник, а не ограничиваются доливом масла или подтяжкой соединения. Если конструкция станка предусматривает охлаждение режущего инструмента или зоны обработки, выполняют обслуживание системы СОЖ.
После согласования состава работ ремонтируют или заменяют неисправные узлы, восстанавливают регулировки и проверяют защитные блокировки. Подбор запасных частей проводят по модели станка, каталожным данным и фактическим размерам демонтированной детали. Запасные части для штамповочных прессов и комплектующие для штамповочных прессов не являются автоматически подходящими для вальцов: применимость каждой позиции проверяется отдельно. В Новосибирской области возможен выезд сервисного инженера для обследования оборудования на производственной площадке. По итогам диагностики заказчик получает техническое заключение, в котором указаны выявленная причина неисправности, выполненные операции и рекомендации по дальнейшей эксплуатации.
Что входит в восстановление точности гибки и настройку вальцов после ремонта?
После устранения механической или электрической неисправности необходимо проверить геометрию рабочих органов и вернуть станку параметры, соответствующие его конструкции и технологической задаче. Специалист оценивает состояние валков, равномерность их перемещения, параллельность осей, положение упоров и точность работы приводов. Выполняется контроль точности позиционирования, проверяется повторяемость перемещения подвижных элементов и соответствие показаний системы управления фактическому положению механизмов. Если станок оснащен числовым программным управлением, дополнительно проверяют корректность сигналов датчиков, настроек приводов, программных ограничений и сохраненных рабочих параметров.
Настройка после ремонта проводится поэтапно. Сначала оборудование проверяют без заготовки, чтобы убедиться в плавности движения, отсутствии заеданий, опасных шумов и новых утечек. Затем выполняют тестовый запуск оборудования на допустимом режиме и оценивают работу всех доступных скоростей и функций. После этого используют контрольный материал с известными характеристиками и сравнивают полученную форму с заданием. При необходимости корректируют положение валков, усилие прижима, скорость подачи и другие настройки, предусмотренные изготовителем и технологической картой. Для повторяемого результата важно учитывать толщину, ширину и свойства металла, а также направление прокатки и последовательность проходов.
Если причиной брака оказались не только неисправность, но и неверные режимы, сервисный инженер объясняет, какие параметры следует изменить и как контролировать результат в производстве. Настройка рабочих параметров не подменяет проверку качества заготовки и инструмента, поэтому исходные данные фиксируют отдельно. После завершения регулировки проводят пуск после ремонта, проверяют штатные защитные устройства и подтверждают стабильность работы в выбранном режиме. При заказе услуги под ключ скидка от 10 процентов. Стоимость восстановления зависит от конструкции станка, сложности дефекта, необходимости изготовления или поставки деталей и объема испытаний; ориентир составляет от 8641 руб. Точный состав и стоимость работ определяют после диагностики, чтобы расчет соответствовал фактическому состоянию оборудования.
Как проверяют станок перед вводом в эксплуатацию после ремонта?
Вводить вальцовочный станок в работу следует только после проверки качества ремонта и подтверждения безопасной работы узлов. Сервисный специалист осматривает места разборки, крепления, кабельные соединения и трубопроводы, убеждается в отсутствии утечек и посторонних предметов внутри ограждений. Проверяются защитные кожухи, аварийная остановка, блокировки, концевые выключатели и корректность индикации. Затем выполняют пробное включение без нагрузки, прослушивают механизмы, наблюдают за нагревом приводов и убеждаются, что валки движутся в требуемом направлении без рывков. Если станок оснащен гидравликой или пневматикой, контролируют устойчивость давления и герметичность системы.
Далее выполняют тестовый запуск оборудования в нескольких режимах, предусмотренных для конкретной модели. Проверяют плавность изменения скорости, работу реверса, точность перемещения подвижных валков и отсутствие повторных ошибок управления. При наличии ЧПУ сверяют отображаемые координаты и заданные значения с фактическими перемещениями. Для оценки результата прокатывают контрольную заготовку, соответствующую допустимым параметрам станка, и проверяют форму, размеры и повторяемость. При необходимости выполняют дополнительную настройку после ремонта, корректируют рабочие параметры и повторяют испытание.
По завершении проверки фиксируют выполненные операции, использованные детали и результаты контрольного запуска. Гарантия на ремонтные работы определяется согласованным перечнем услуг и условиями эксплуатации оборудования; она не распространяется на новые повреждения, вызванные перегрузкой, нарушением инструкций или неисправностями сторонних узлов. Компания ЮнионикРу работает с 2014 года. С 2014 года по 2026 выполнено более 3339 заказов по сервисному обслуживанию и ремонту промышленного оборудования. Сведения о конкретном ремонте и рекомендации по профилактике передаются ответственному сотруднику предприятия. Такой порядок помогает документально подтвердить восстановление работоспособности оборудования и снизить риск повторного простоя из-за невыявленного дефекта.
От чего зависят сроки ремонта вальцовочного станка и какие работы можно выполнить на производстве?
Сроки ремонта зависят от характера неисправности, доступности станка для диагностики, объема разборки и наличия необходимых комплектующих. Регулировка, замена доступных расходных элементов или устранение отдельных ошибок могут быть выполнены на площадке заказчика, если состояние узла и условия безопасности это позволяют. Ремонт валов, восстановление посадок, сложные работы с редуктором либо изготовление деталей иногда требуют демонтажа узла и выполнения операций в специализированной мастерской. До начала работ важно установить первопричину поломки: замена поврежденной детали без проверки сопряженных механизмов может привести к повторному отказу вскоре после запуска.
Для планирования инженер уточняет модель, год выпуска, тип привода, характер обрабатываемого материала и описание симптомов. Полезно заранее подготовить фотографии шильдика и неисправного узла, сведения о кодах ошибок, данные о предыдущем обслуживании и доступ к станку. Выезд сервисного инженера позволяет оценить фактическое состояние оборудования, провести измерения и определить, какие операции выполнимы на месте. В зависимости от результата составляют план диагностики, перечень деталей и последовательность восстановления. Срок поставки запасных частей зависит от их наличия, точности идентификации и необходимости изготовления нестандартных компонентов.
Для предварительной оценки направьте технические сведения КП Василию Викторовичу. Телефон: +7 931 105-63-33. Мы работаем Пн1-Пт 09-18 Сб-Вс вых.. График выезда и доступность специалистов согласуются с учетом производственного режима предприятия, чтобы по возможности сократить простой, но продолжительность ремонта подтверждается только после проверки станка. Если неисправность допускает временное ограничение нагрузки, специалист отдельно укажет допустимые условия; эксплуатировать оборудование с опасными дефектами нельзя. В ходе работ можно согласовать последовательность ремонта и испытаний, а по завершении получить перечень выполненных операций и рекомендации по профилактическому обслуживанию. Это помогает планировать дальнейшую работу цеха и контролировать состояние вальцов.